黏土原料预处理与杂质去除机制
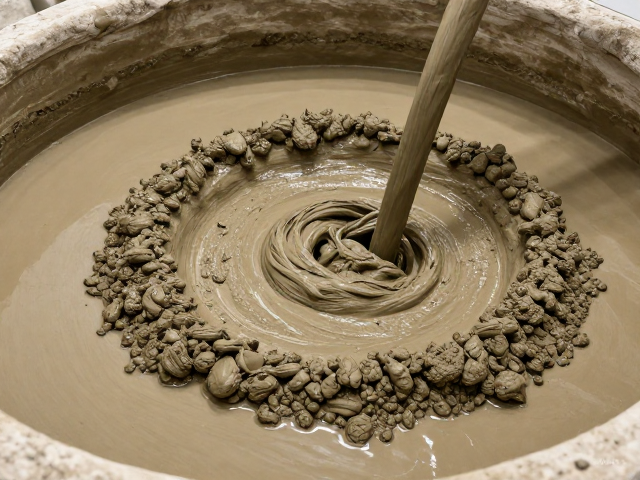
黏土在进入成型或注浆工序前,必须经过严密的淘洗与沉淀流程,这是确保陶瓷坯体致密度和表面质量的基础步骤。工业实践中,通常采用水力旋流器或多级沉淀池进行分级处理,通过控制水流速度和停留时间,使不同粒径的颗粒按斯托克斯定律自然沉降。粗颗粒如石英砂、长石屑等因沉降速度快,会率先落入沉淀池底部,而细微的黏土颗粒则随溢流进入下一道工序。这一物理分离过程直接决定了原料中杂质含量的上限,若沉淀池设计不合理或流速控制不当,粗颗粒残留会导致坯体出现气泡、针孔或开裂等缺陷。
沉淀池的几何结构与水力条件对分级效果具有决定性影响。现代生产线常采用矩形或多格串联沉淀池,以延长物料停留时间并提高固液分离效率。一般要求沉淀池深度在1.5至2.5米之间,表面负荷率控制在0.5-1.0 m³/(m²·h),以确保微细颗粒能有效悬浮而不致过快沉降。在实际操作中,需定期清理池底淤泥,防止因积泥过多导致有效容积下降,进而影响分级精度。对于高岭土等对白度要求较高的原料,还需结合磁选或漂白工艺进一步去除铁、钛等着色杂质,此时沉淀池作为前置预处理环节,其除杂效率直接影响后续化学处理的成本与效果。
配料混合系统的动力学参数控制
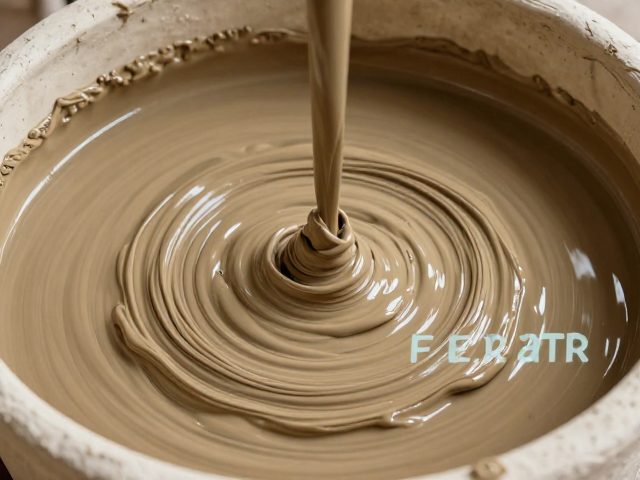
配料混合是将多种粉状或浆状原料均匀结合的关键工序,其核心在于通过机械剪切、对流和扩散作用消除组分间的浓度差异。混合机的选型需严格依据物料特性,如含水率、粒度分布及粘性系数。对于干粉配料,双轴搅拌机或V型混合机能提供良好的三维运动轨迹,混合时间通常控制在3-5分钟,过短会导致组分不均,过长则可能因摩擦过热引发水分流失或颗粒破碎。在浆料制备中,球磨机的转速、球料比及浆料浓度是三大关键参数,一般球磨机临界转速的60%-70%为最佳工作区间,球料比维持在2:1至4:1之间,以确保研磨效率与能耗的平衡。
混合均匀度的量化评估通常采用化学分析法或粒度分布测试。在实际生产中,可通过在不同取样点采集样品进行主要氧化物(如SiO₂、Al₂O₃、K₂O、Na₂O)含量检测,要求相对标准偏差(RSD)小于1.5%方可视为混合合格。对于功能性陶瓷或电子陶瓷,混合均匀度直接影响最终产品的电性能和机械强度,因此需引入在线近红外光谱(NIR)或X射线荧光(XRF)技术进行实时监测。此外,混合过程中的温度控制亦不容忽视,高温会加速水分蒸发,改变浆料流变特性,进而影响后续成型工艺,故需配备冷却或温控装置以维持工艺稳定性。
浆料流变特性与成型适应性
配料混合后的浆料需具备适宜的流变特性,以满足注浆、压滤或挤出等不同成型工艺的需求。黏土浆料的流变行为主要表现为牛顿流体或假塑性流体特征,其粘度、触变性及屈服值需根据具体工艺进行调控。对于注浆成型,浆料需具备低粘度和高流动性,以便快速填充复杂模具并排出空气,通常要求粘度控制在0.5-2.0 Pa·s之间;而对于压滤成型,浆料需具有较高的屈服应力和触变性,以便在压力下快速脱水并形成致密滤饼,此时粘度可能高达10-50 Pa·s。通过调整添加剂如分散剂(如水玻璃、腐殖酸钠)和粘结剂(如CMC、PVA)的种类与用量,可显著改变浆料的流变参数。
分散剂的作用机理在于吸附在黏土颗粒表面,通过静电排斥或空间位阻效应防止颗粒团聚,从而降低浆料粘度并提高稳定性。在实际应用中,分散剂的最优添加量需通过流变仪测试确定,过量添加可能导致浆料过稀、沉降过快或影响坯体强度;而添加不足则会导致浆料发沉、流动性差,影响成型质量。此外,浆料的固含量控制亦至关重要,一般注浆浆料固含量在35%-45%,压滤浆料固含量可达50%-60%。固含量过高会导致浆料粘稠、脱水困难,过低则增加干燥能耗并延长生产周期。因此,需建立严密的在线粘度与固含量监控系统,确保浆料性能在不同批次、不同季节下的稳定性。