材料特性与温度控制的从属关系
黏土在干燥过程中发生的体积收缩是物理常态,这一过程由材料内部水分的蒸发和颗粒间的紧密排列共同作用。不同种类的黏土,如陶土、瓷土或树脂黏土,其矿物成分和颗粒细度存在显著差异,导致它们对温度变化的敏感度各不相同。陶土通常含有较多的杂质和较大的颗粒,收缩率相对较高,而经过精细研磨的瓷土或高分子树脂材料则表现出更稳定的物理特性。创作者在选择材料时,需明确其收缩比例,因为这是计算预期成品尺寸和预测开裂风险的基础数据。
温度剧烈变化会打破材料内部应力平衡,导致微观结构受损。当黏土表面水分迅速蒸发,而内部仍处于湿润状态时,表面与内部会产生巨大的收缩差。这种差异在材料内部形成拉力,一旦拉力超过黏土本身的抗张强度,裂纹便会悄然产生。骤冷或骤热不仅加速水分流失,还会改变黏土中结合剂的固化速度,使得小件作品在成型初期就面临极高的结构风险。因此,理解材料的热力学行为是预防开裂的首要步骤。
干燥环境的气流与湿度管理
干燥环境的稳定性直接决定了小件作品的命运。自然风干虽然常见,但极易受到环境波动的影响,如突然的风口、阳光直射或湿度骤降。理想的干燥环境应具备温和且均匀的气流,避免局部风速过大造成表面快速结皮。使用加湿器维持环境湿度在40%-60%之间,有助于减缓水分蒸发速度,使内外干燥过程趋于同步。对于特别细小的部件,可以将其放置在密闭容器中,通过容器内放置湿布或海绵来创造微气候,逐步降低湿度,实现等速干燥。
遮蔽措施是应对突发环境变化的有效手段。在干燥初期,作品表面容易因快速失水而形成硬壳,阻碍内部水分排出。使用薄纸、保鲜膜或透气布轻轻覆盖作品,可以调节水分蒸发速率,防止表面过快硬化。随着干燥进程的推进,逐渐减少覆盖物的面积或增加透气孔,让干燥过程由内而外平稳过渡。这种渐进式的干燥策略能有效减少因内外收缩不一致而产生的应力集中,从而降低开裂概率。
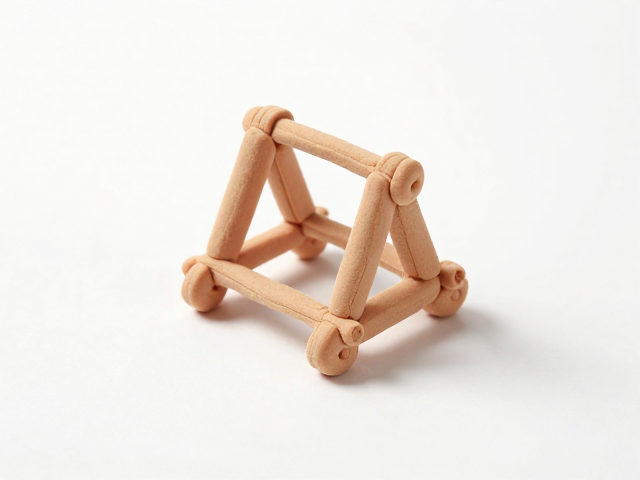
支撑结构与成型细节的处理
小件捏塑作品的结构完整性依赖于合理的支撑设计。在成型过程中,避免在薄弱部位设置过大的悬空或薄壁结构,这些区域在干燥和烧制或固化阶段极易因自重或应力集中而发生变形或断裂。对于长条形或延伸部位,可在内部嵌入细竹签、金属丝或纤维材料作为骨架,增强整体刚性。骨架材料应与黏土具有良好的附着力,并在干燥过程中保持尺寸稳定,防止因骨架收缩或膨胀导致作品扭曲。
细节处理需遵循力学分布原则。连接处是应力集中的重灾区,应确保不同部件间的过渡平滑自然,避免尖锐的直角或突变的角度。在拼接部件时,使用泥浆作为粘合剂,并通过揉捏使结合面充分融合,形成均匀的厚度。对于需要精细雕刻或添加附件的部分,建议在作品半干状态进行,此时材料具有一定的韧性,不易崩裂。同时,避免在干燥过程中对作品施加外力,任何移动或调整都应在材料完全干燥并经过初步固化后进行。
后期固化与应力释放
干燥后的作品仍可能存在内部残余应力,这些应力在后续处理中可能突然释放,导致作品开裂。对于需要高温烧制的陶土或瓷土作品,升温曲线必须平缓且可控。在初始阶段,以每分钟1-2摄氏度的速度缓慢升温,使残留水分和结合剂逐步分解,避免气体急剧膨胀导致作品爆裂。对于树脂或聚合物黏土,则需按照材料说明中的温度梯度进行固化,避免局部过热导致变形。
冷却过程同样需要谨慎对待。高温下的作品若立即接触冷空气或冷水,会因急剧收缩而产生裂纹。自然冷却至室温是安全的选择,可将作品放置在干燥、无风的环境中,让其随环境温度缓慢下降。对于大型或结构复杂的作品,冷却时间可能需要数小时甚至更久。在冷却过程中,避免移动或碰撞作品,确保其在静止状态下完成应力释放。只有当作品完全达到环境温度且内部应力稳定后,才能进行上色、打磨或组装等后续工序。